

 PL


Standardowe pneumatyczne zawory zaciskowe
Cat:Zawory zaciskowe sterowane pneumatycznie
Sterowane pneumatycznie zawory zaciskowe oferują unikalne i ekonomiczne rozwiązanie problemów związanych z kontrolą cieczy. Sekret tkwi w gumowe...
See DetailsW przypadku awarii zaworu o dużej średnicy na miejscu, podstawową przyczynę można zwykle upatrywać w fazie obróbki, a nie w materiale uszczelniającym. Korpus zaworu, który jest nieokrągły, powierzchnia kołnierza, która nie jest już płaska lub powierzchnia uszczelniająca o szorstkim wykończeniu, będą przeciekać pod ciśnieniem roboczym, niezależnie od tego, jak starannie zmontowano zawór. Ta ukryta zależność sprawia, że doświadczeni nabywcy stawiają jakość obróbki na pierwszym miejscu przy wyborze producenta zaworów do instalacji o dużych średnicach.
Podstawowy wniosek: dokładność obróbki, a nie sam gatunek materiału, decyduje o tym, czy duży zawór utrzyma ciśnienie znamionowe i osiągnie oczekiwaną żywotność. Określ mierzalne tolerancje bicia otworu, płaskości kołnierza i chropowatości powierzchni oraz żądaj udokumentowanych danych z kontroli przed przyjęciem dostawy.
Fizyka dużych zaworów wzmacnia drobne błędy obróbki. Odchylenie wynoszące 0,10 mm, które byłoby nieszkodliwe w przypadku zaworu 2-calowego, staje się problemem z uszczelnieniem w przypadku zaworu o średnicy 400 mm lub większej, ponieważ obwód uszczelnienia jest dłuższy i błąd rozkłada się nierównomiernie. Rezultatem jest nierówny nacisk styku, przedwczesne zużycie gniazda i większe siły uruchamiające. Cztery obszary zasługują na największą uwagę w każdym projekcie dotyczącym dużych zaworów:
Duże odlewy uwalniają naprężenia szczątkowe po usunięciu metalu i zniekształceniu korpusu. Niezawodny proces pozwala na osiągnięcie tego odprężenia poprzez obróbkę w dwóch etapach: obróbka zgrubna, po której następuje przejście wykańczające w tym samym ustawieniu.
Powierzchnie uszczelniające w dużych zaworach z metalowym gniazdem są zwykle określane jako Ra 1,6 do 3,2 µm. Szorstkie powierzchnie zatrzymują cząstki, przyspieszają erozję gniazda i zwiększają moment odspajania.
Otwór prowadzący element zamykający i przeciwległy otwór muszą mieć tę samą linię środkową w wąskich granicach. Niewspółosiowość objawia się przywieraniem, nierównym zużyciem i wewnętrznym wyciekiem.
Obróbka skrawaniem ujawnia porowatość, wtrącenia żużla i zmiany twardości, które były niewidoczne na surowym odlewie. Jedynym sposobem na ich wczesne wykrycie jest inspekcja ultradźwiękowa lub penetracyjna po przejściu obróbki zgrubnej.
W usługach szlamów ściernych inżynierowie coraz częściej korzystają z nich zawory zaciskowe o dużej średnicy właśnie dlatego, że zmniejszają liczbę precyzyjnie obrobionych powierzchni, które mogą zawieść. Metalowy korpus ma prosty otwór, a tuleja elastomerowa pochłania zużycie i zapewnia uszczelnienie, więc krytyczne obszary obrobione ograniczają się do powierzchni kołnierzy podtrzymujących tuleję.
 Dostawcy zaworów zaciskowych o dużej średnicy, firma - Zawór pompy Anhui Fengchi Manufa Fengchi to dostawcy i firma zaworów zaciskowych o dużej średnicy w Chinach, hurtownia zaworów zaciskowych o dużej średnicy online, w porównaniu do zwykłych... Zobacz produkt →
Wymaganie od dostawcy „wysokiej precyzji” jest mniej skuteczne niż określenie realistycznych, mierzalnych limitów. Do produkcji dużych zaworów przemysłowych o średnicach nominalnych od DN 300 do DN 1200 powszechnie stosowane są następujące asortymenty:
| Funkcja | Typowy zasięg | Dlaczego to ma znaczenie |
|---|---|---|
| Bicie otworu korpusu | 0,05–0,15 mm | Zapobiega nierównomiernemu naciskowi uszczelniającemu wokół elementu zamykającego |
| Płaskość czoła kołnierza | ≤ 0,10 mm na 300 mm | Zapobiega nieszczelności kołnierzy i nierównym obciążeniom śrubowym |
| Chropowatość powierzchni uszczelniającej | Ra 1,6–3,2 µm | Zmniejsza zużycie gniazda i uwięzienie cząstek |
| Koncentryczność otworu trzpienia | ≤ 0,05 mm | Zapewnia płynne uruchamianie i równomierną kompresję |
| Jednorodność grubości ścianki | ± 10% wartości nominalnej | Utrzymuje stałą wartość ciśnienia i ciężar wyrzutu |
Jeśli zawór jest zaworem zaciskowym, okrągłość otworu i ustawienie kołnierza również decydują o tym, czy tuleję można zamontować bez skręcania i ściskania. Skonsultuj się z Przewodnik doboru zaworu zaciskowego o dużej średnicy w celu przeliczenia ciśnienia roboczego, natężenia przepływu i rozmiaru rury na prawidłowe wymiary korpusu przed złożeniem zapytania o wycenę.
Najkosztowniejsze błędy w obróbce to te wykryte późno. Poniższa tabela porównuje względny koszt wykrycia wady obróbki dużego zaworu na różnych etapach projektu z kosztem kontroli w trakcie procesu traktowanym jako jedna jednostka:
Praktyczne znaczenie jest proste. Producent, który mierzy bicie i płaskość otworu, gdy część jest nadal zaciśnięta, może skorygować odchylenie w ciągu kilku minut. Ta sama wada stwierdzona w zmontowanym zaworze wymaga demontażu, ponownej obróbki i nowej próby ciśnieniowej, a po usunięciu naddatku na obróbkę może nawet spowodować zeskrobanie korpusu. Po zainstalowaniu zaworu każda godzina przestoju jest mnożona przez utratę produkcji, dlatego też operatorzy górnictwa i gospodarki wodnej proszą obecnie o aktualne zapisy z kontroli przed wysyłką.
Trzy ukryte wskaźniki warto zweryfikować u swojego dostawcy:
Awarie związane z obróbką nie rozkładają się równomiernie pomiędzy branżami. Poniższy wykres kołowy przedstawia przybliżony udział instalacji zaworów o dużej średnicy, w których jakość obróbki jest dominującym czynnikiem niezawodności, w oparciu o aktualne dane z projektów przemysłowych:
Górnictwo wyróżnia się tym, że płyn przenosi ciała stałe. W dużych rurociągach do szlamu każdy wyciek szybko ulega erozji i rozszerza się, a powierzchnia gniazda o słabym wykończeniu może ulec zniszczeniu w ciągu kilku tygodni. Zasuwy nożowe do gnojowicy i zawory zaciskowe są stosowane w tych liniach, ponieważ ich obrobione maszynowo gniazda i wymienne tuleje są zaprojektowane z myślą o wielokrotnym narażeniu na media ścierne.
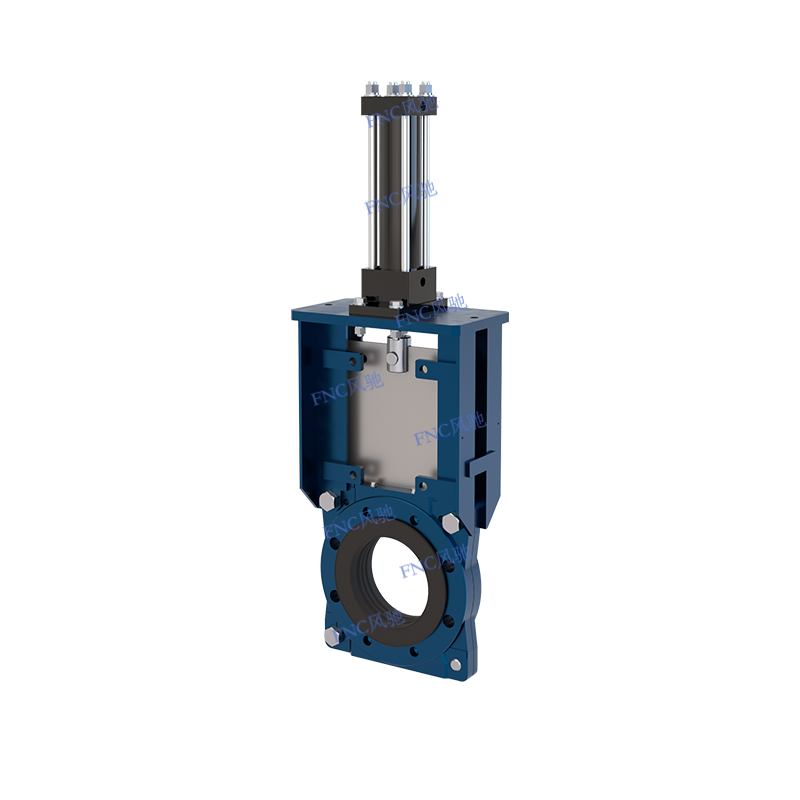 Zasuwy nożowe KGV-D Dostawcy, firma - Producent zaworów pompowych Anhui Fengchi Fengchi to dostawcy i firma zasuw nożowych KGV-D w Chinach, hurtownia zasuw nożowych KGV-D w Internecie, zasuwy nożowe FNC... Zobacz produkt →
Zdyscyplinowana sekwencja produkcyjna wygląda prosto, ale jej kopiowanie jest kosztowne. O ostatecznej jakości każdego dużego sterownika zaworu decydują cztery etapy, a każdy z nich dodaje wymierną wartość do projektu:
Skład chemiczny, twardość i badanie ultradźwiękowe porowatości. Odrzucenie wadliwego odlewu pozwala uniknąć wszelkich kosztów dalszej obróbki.
Usuwa naprężenia szczątkowe, dzięki czemu korpus nie odkształca się podczas obróbki końcowej lub po montażu pod ciśnieniem.
Obrób zgrubnie, pozwól korpusowi odpocząć, a następnie wykończ powierzchnie otworu i kołnierza w jednym ustawieniu. Przed zwolnieniem należy zmierzyć bicie i chropowatość.
Badania hydrostatyczne płaszcza i gniazda zgodnie z obowiązującą normą, z zarejestrowanymi wartościami rzeczywistymi i powiązanymi z liczbą cieplną odlewania.
Logika zwrotu z inwestycji jest prosta: płacenie nieco więcej za korpus obrobiony w tej dyscyplinie eliminuje później koszty mnożnikowe. W obiegach szlamu, sterowane pneumatycznie zawory zaciskowe o dużej średnicy oferują dodatkową korzyść ekonomiczną, ponieważ rękaw jest jedynym elementem ulegającym zużyciu; można go wymienić bez ponownej obróbki i bez demontażu korpusu z rurociągu.
 Pneumatyczne zawory zaciskowe o dużej średnicy Dostawcy, firma - Pompa Anhui Fengchi Fengchi to pneumatyczne zawory zaciskowe o dużej średnicy dostawcy i firma w Chinach, hurtownia pneumatycznych zaworów zaciskowych o dużej średnicy na... Zobacz produkt →
Przed złożeniem zamówienia sprawdź, czy dostawca może uzasadnić swoje roszczenia dotyczące tolerancji. Najbardziej praktycznym krokiem jest zorganizuj audyt fabryki : dokonaj przeglądu obrabiarek, sprzętu kontrolnego i rzeczywistych zapisów z ostatniej partii. Producent, który może pokazać Ci proces, prawie zawsze dostarczy lepszy zawór niż ten, który pokazuje tylko katalog.
Jakość obróbki w dalszym ciągu wpływa na konserwację po zamontowaniu zaworu. Kilka dziedzin odróżnia zawór wymagający niewielkiej konserwacji od powtarzającego się problemu:
Jeśli chodzi o zgodność, dopasuj certyfikaty producenta do jurysdykcji swojego projektu: ISO 9001 dla systemu zarządzania jakością, oznakowanie CE zgodnie z dyrektywą w sprawie urządzeń ciśnieniowych dla projektów europejskich oraz udokumentowane certyfikaty testów hydrostatycznych dla każdego zaworu. Jeśli materiał korpusu ma krytyczne znaczenie dla bezpieczeństwa, należy zażądać certyfikatów materiałowych EN 10204 typ 3.1, aby ciepło odlewania było identyfikowalne od odlewni do zainstalowanego zaworu.
Jakość obróbki jest niewidoczna na fotografii gotowego produktu, ale determinuje pierwsze kilka lat żywotności. Zadawaj właściwe pytania dotyczące tolerancji, kontroli i dyscypliny procesu i wybierz producenta, który może udowodnić jedno i drugie — ponieważ w przypadku zaworów o dużej średnicy obrobiony korpus jest podstawą, od której zależą wszystkie pozostałe komponenty.

Sterowane pneumatycznie zawory zaciskowe oferują unikalne i ekonomiczne rozwiązanie problemów związanych z kontrolą cieczy. Sekret tkwi w gumowe...
See Details
Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
Copyright© 2025 Anhui Fengchi Pump Valve Manufacturing Co., Ltd.
Niestandardowy zawór zaciskowy wysokiego ciśnienia